

Kuinka valita HDPE-puhallusmuovaushartsia pieniin astioihin? B5502A ratkaisee jäykkyys-, ESCR- ja elintarvikevaatimusten mukaisuusongelmat yhdellä kertaa.
Monet tehtaat valmistavat pesuaineiden pulloja, ruokakastikepurnukkia ja päivittäiskemikaalien säiliöitä. He kohtaavat usein päänvaivaa sopivien HDPE-puhallusmuovausmateriaalien valinnassa. Tavallisella homopolymeri-HDPE:llä on hyvä kovuus, mutta pulloihin ilmenee pieniä halkeamia, kun ne ovat pitkään sisällään pesuainetta, ja ne murtuvat helposti, jos niitä kolhiin kylmällä säällä — tämä on yleisesti dokumentoitu vikatila, jokaympäristön aiheuttama halkeilu (ESCR) -virhepuhallusmuovatuissa HDPE-pakkauksissa. Hyvän ESCR:n omaavat tuontihartsit, kutenFormosa Plasticsin Formolene HB5502A -hekseni-kopolymeeriluokkaNe toimivat hyvin, mutta niiden hinta on edelleen korkea. Halvoissa, laadultaan epäkelpoissa pelletteissä on runsaasti kalan silmiä, eikä ne täytä elintarvikekontaktin sertifikaattien vaatimuksia. Niistä valmistetut vientituotteet saattavat hylätään tullissa.
B5502ASe tasapainottaa hyvin kolme keskeistä etua. Se ei ylikorosta yhtä ainoaa suorituskykymittaria ja auttaa tehtaita välttämään monia suorituskyvyn kompromisseja elintarvikkeiden ja päivittäiskemikaalien puhallusmuovauksen tuotannossa.
Milloin kannattaa priorisoida B5502A?
Valmistatte 0–10 litran kokoisia puhallusmuovattuja astioita, kuten pesuaineiden pulloja, ruokakastikepurkkeja, lääkepakkauksia ja kosmetiikkapulloja.
Tuotteesi sisältävät pesuaineita, desinfiointiaineita tai öljyisiä aineksia, jotka vaativat erittäin hyvää kestävyyttä ympäristön aiheuttamalle halkeilulle (ESCR).
Tarvitset raaka-aineita, jotka täyttävät GB4806.6-, FDA 21CFR- ja EU:n elintarvikkeiden kosketusmateriaalien standardit.
Haluat vähentää kovennusaineen määrää, yksinkertaistaa tuotantokaavoja ja alentaa kokonaiskustannuksia materiaaleista.
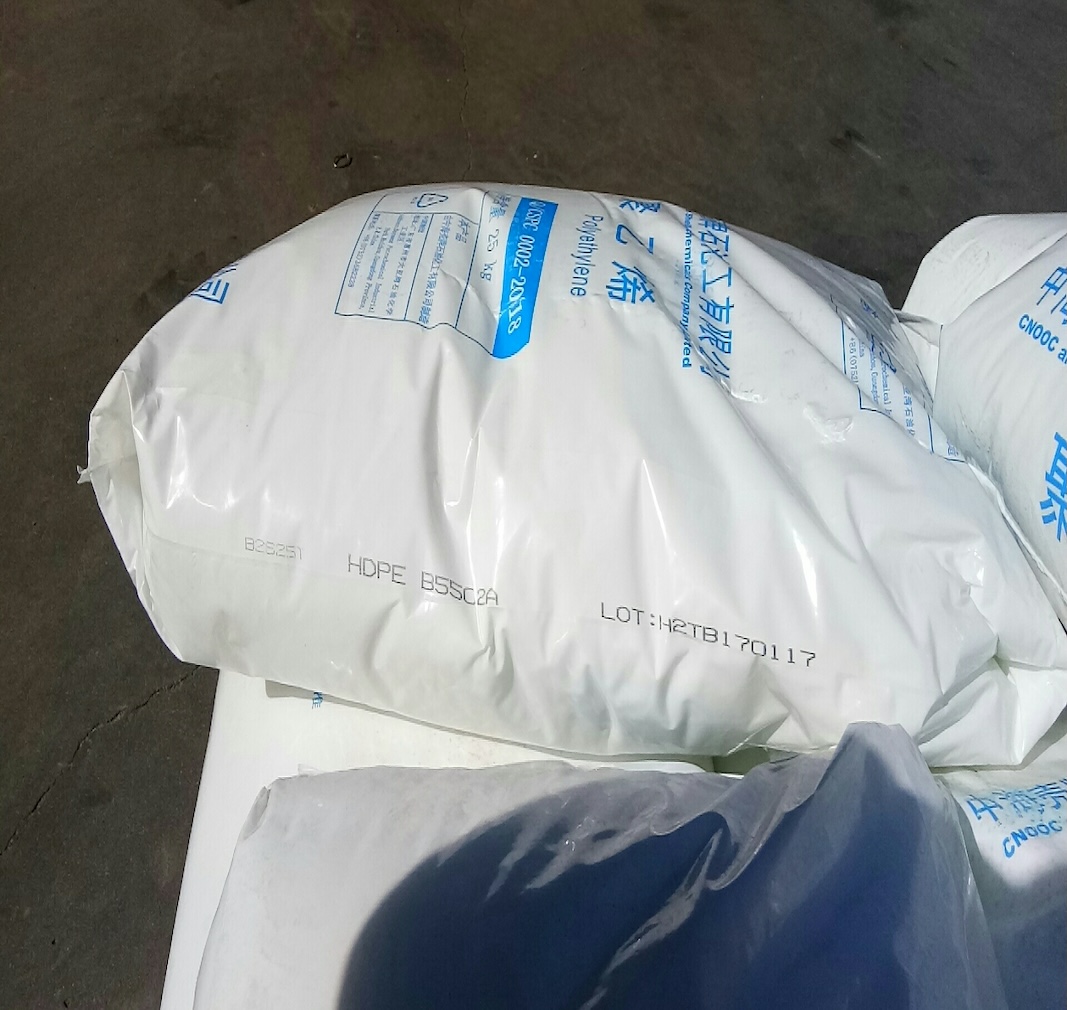
Mitä todellisia tuotannon ongelmia B5502A ratkaisee?
Vaka ESCR-suorituskyky
Useimmat pesuaineella tai öljyllä täytetyt pullot halkeavat ja vuotavat kuukausien säilytyksen jälkeen — sama riski stressihalkeamisesta, joka on mainittu kansainvälisissä puhallusmuovauksen tietosivuilla, kutenChevron Phillips Chemicalin Marlex HHM 5502BN -tekninen tietolehti, erityisesti testataan 100 %:n Igepal-olosuhteissa. B5502A vähentää merkittävästi myyntijälkeisiä palautuksia, jotka johtuvat halkeamista ja vuotoista.
Vakaa alhaisen lämpötilan sitkeys
Pohjoisen talvien kylmäketjukuljetuksissa tavallinen HDPE muuttuu haurastuneeksi ja murtuu helposti iskun sattuessa. Vastaavat puhallusmuovauksen laadut raportoivatjäädyttämisen alapuolella olevat haurauslämpötilat julkaisemissaan hartsiominaisuuksissaB5502A säilyttää hyvän iskunkestävyyden jopa pakkasessa ja alentaa selvästi tuotteen rikkoutumisasteita talvella.
Tarpeeksi jäykkyyttä
Valmiit pullot pysyvät jämäkkinä ja suorina. Ne säilyttävät muotonsa pinottavan painon alla eivätkä putoa. Tällainen tasapaino välilläjäykkyys, sulamislujuus ja iskunkestävyysJuuri tähän on suunniteltu yleiskäyttöisten puhallusmuovattavien HDPE-lajien ominaisuudet. Se myös mahdollistaa kevyen rakennejärjestelmän, ja jokaiseen pulloon käytetään vähemmän materiaalia kokonaiskustannusten säästämiseksi.
Täydellinen elintarvikeviranomaisen sertifiointi
Se täyttää GB4806.6-, FDA 21CFR- ja EU 10/2011 -standardit, joten vientitilaukset läpäisevät tarkastuksen sujuvasti, yhteensopivana kanssaRuokapakkaussovellusprofiili, joka on lueteltu vastaaville kansainvälisille HDPE 5502 -sarjan hartsille.. Neitsyypelleteissä on hyvin vähän kalansilmää ja mustia pilkkuja. Tehtaat voivat käyttää niitä suoraan elintarvike- ja lääketieteen pakkausmateriaaleina ilman huolta pinnan virheistä.
Laaja prosessointilämpötila-alue
Sulanut parison pysyy vakaina eikä notkua. Pullon seinämän paksuus säilyy tasaisena, joka on yhteensopiva kanssaKaasuolomaisen HDPE-puhallusmuovauslaatujen suositeltu käsittelyikkuna julkaistu. Uudet käyttäjät voivat myös pitää raapaleasteet alhaisina ja käyttää vähemmän aikaa koneen parametrien säätämiseen.
Milloin B5502A:ta ei tulisi käyttää?
Suuret kemikaalitynnyrit, jotka ovat yli 10 litraa: niiden sulamisvirtaus ei ole riittävä. Valitse sen sijaan erityisiä keskisuurten ja suurten puhallusmuovauksien laatuja, kuten B5403.
Ruiskuvaletut säilytysrasiat ja laitteiden kotelot: puhallusmuovauksen hartsilla ei ole riittävää juoksevuutta täyttää muotteja. Valitse erityiset HDPE-ruiskuvaletut laadut.
Kuriiripussit ja maatalouden multa- tai peittokalvo: käytetään erityisiä LLDPE-kalvon laatuja.
Työpajavinkit
Vaihda hartsia vaiheittain. Aloita 3:7 tai 5:5 seososuudella. Älä korvaa kaikkea materiaalia kerralla, sillä parison muuttuu tilapäisesti epävakaiseksi. Aseta prosessilämpötila 180–210 °C:n välille; tämä alue vastaa vastaavien kansainvälisten HDPE-puhallusmuovauksen tietoarkistojen prosessiohjeita. Pidä pään lämpötila alle 200 °C:ssa. Korkeat lämpötilat voivat aiheuttaa pienimolekyylisten aineiden erottumisen ja rikkoa elintarvikkeiden kosketuspintojen standardit. Sekoita 10–20 % joustavaa PE-hartsia alhaisen lämpötilan iskuvahvuuden parantamiseksi. Kalliita sitkistyslisäaineita ei tarvita. Älä arvioi kustannuksia pelkästään raaka-aineen yksikköhinnan perusteella; laske sen sijaan kokonaisvaltainen tuotantohäviö. B5502A tuo korkeamman valmiiden tuotteiden saannon, vähemmän lisäaineiden käyttöä sekä nollan palautusjärjestelyjen määrän, jotka johtuvat sertifiointiongelmista. Sen pitkän aikavälin massatuotantokustannukset ovat huomattavasti edullisemmat kuin halpojen poikkeama-erien kustannukset.
B5502ARatkaisee yhden keskeisen ongelman valmistajille. Se poistaa tarpeen tasapainottaa jäykkyys, ESCR ja elintarvikekelpoisuus 0–10 litran pienissä puhallusmuovatuotteissa. Se on kaikkein vaivattomin materiaali, jos se vastaa tuotantotarpeitasi.
Ota yhteyttä tekniseen tiimiimme saadaksesi segmentoidut puhallusmuovauksen lämpötila-asetukset, sekoitussuhteet tai ilmaisen näytteen testauksen.
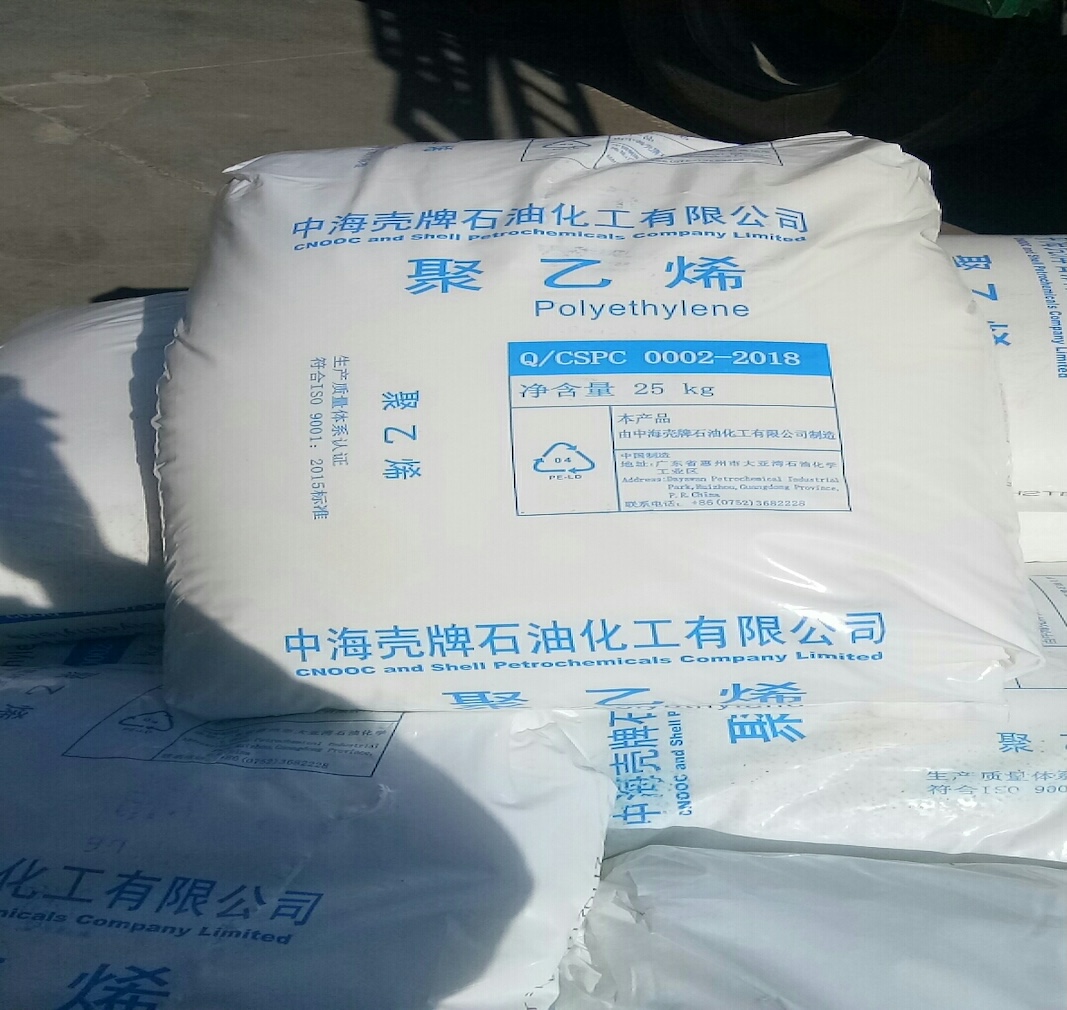
Viitteet
1. TotalEnergies.Polyetiili HDPE 5502 – Tekninen tietolehti. TotalEnergies Polymers, Belgia.
2. Reliance Industries Limited.Relene® B5502 – korkean tiheyden polyeteeni, yleiskäyttöinen puhallusmuovauslaatu, tekninen tietolehti.
3. Formosa Plastics Corporation, Yhdysvallat.Formolene® HB5502A – Korkeatiheyspolyeteeni-heksyeni-kopolymeeri puhallusmuovaukseen, tietolehti, LookPolymersin kautta.
4. ONGC Petro Additions Ltd. (OPaL).HDPE B5502 – Korkean tiheyden polyeteeni puhallusmuovaukseen ja puristusvalmistukseen, väliaikainen tekninen tietolehti, Flexilisin kautta.
5. Chevron Phillips Chemical Company LP.Marlex® HHM 5502BN polyeteeni – Tekninen tietolehti.
6. Baystar.HDPE 5502 – Resiinin ominaisuudet ja käyttökohteet.


